商务印刷品色彩管理全流程控制要点解析
商务印刷品的色彩还原,向来是设计师与印厂之间最容易产生分歧的环节。屏幕上的RGB鲜艳夺目,落到纸上却变得灰暗沉闷——这种落差并非玄学,而是色彩管理链条中某个环节失守的必然结果。上海阳赞广广告有限公司在服务各类品牌客户的过程中发现,真正能实现“所见即所得”的项目,无一例外都建立在对全流程色彩节点的严苛把控之上。
源头校准:数字文件的色彩“宪法”
色彩管理的起点不在印刷机,而在设计稿诞生的那一刻。我们要求所有印刷设计项目统一采用Adobe RGB(1998)作为工作色彩空间,并在导出PDF/X-4格式时强制嵌入ICC配置文件。这里有个容易忽略的细节:显示器必须每周用校色仪(如i1Display Pro)做一次硬件校准,确保白点色温稳定在D65、亮度锁定在120cd/m²。如果团队里有人用未校准的笔记本屏幕判断颜色,后续一切调整都是徒劳。
另一个高频错误是“凭感觉调色”。曾有位客户坚持要把画册中的企业蓝调得更“高级”,设计师直接在屏幕上把饱和度拉高了15%。结果打样出来,蓝色溢出到邻近的灰阶区域,整版画面显得脏且廉价。正确的做法是:在Photoshop中用CMYK预览模式检查色域外警告,再通过“可选颜色”做微调,而不是盲目动饱和度。
打样验证:数字打样与追色逻辑
真正的分水岭出现在打样环节。目前主流方案是使用EPSON喷墨打印机配合专用打样纸(如CGS ORIS认证介质),模拟胶印的色域与网点扩大曲线。这里必须强调:打样不是“印出来看看效果”,而是要用分光光度计测量样张上的色块,对照ISO 12647-2标准计算Delta E色差值。我们内部的标准是——主色Delta E≤2.0,次要色≤3.0,超过这个范围,必须查明是墨水批次波动还是曲线映射偏差。
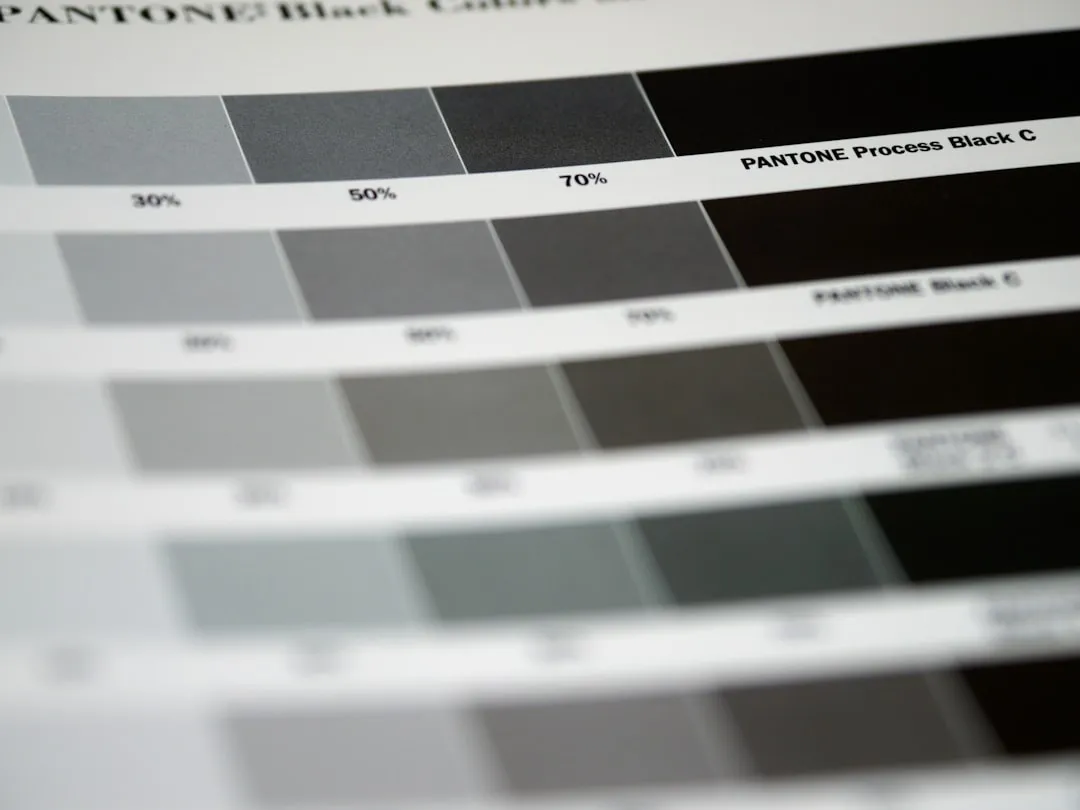
针对画册印刷这种高附加值产品,我们还会额外做一次“软打样”验证:在通过认证的显示器上,将数字文件与物理打样并排比对。这一步能捕捉到纸张白度差异带来的观感变化——例如高白特种纸比标准铜版纸更亮,容易让浅色调看起来“发粉”,这时就需要在曲线中降低0.5%的C版网点。
印刷机台:从追样到稳定的动态平衡
上机印刷才是真正的实战。即便前序流程完美,印刷机的状态波动(橡皮布老化、润版液pH值漂移、墨辊温度变化)都会让颜色“漂移”。我们的机长在正式开印前,必须完成三个动作:用印版上的测控条读取50%网点扩大值(目标值控制在18%-22%区间),用密度计校准四色实地密度(C1.50/M1.45/Y1.30/K1.80±0.05),最后再抽检首张印张与打样的色差。如果Delta E超出标准,优先调整供墨量,其次才考虑更换纸张批次——因为纸张纤维方向不同,吸墨性差异可能高达8%。
这里要特别提醒名片制作和宣传单页的客户:这两类产品常用刀版异形模切或局部UV工艺,而光油和覆膜会显著改变色彩表现——哑膜大约降低10%的饱和度,局部UV则会让覆盖区域颜色加深15%左右。因此,如果成品需要过膜,打样时必须用覆膜后的样张进行追色,而不是裸纸样。
实战案例:一场与时间的赛跑
今年三月,我们承接了一家连锁餐饮品牌的宣传单页加急订单,总量5万份,要求48小时内交货。客户提供的设计稿中,LOGO的红色在普通显示器上看起来是纯正的PANTONE 185C,但经过色彩转换后,在铜版纸上的模拟色值却偏向了橙红。我们当机立断,放弃标准ICC转换,而是手动调整曲线:C-2%、M+3%、Y+1%、K不变,同时将印刷机的水墨平衡压力降低5%。最终,机台上实测Delta E为1.7,客户签字确认时几乎看不出与品牌色卡的区别。这个案例说明,色彩管理不是死板的教条,而是基于设备状态和材料特性的动态权衡。
后道与交付:最后一公里的色彩衰减
印刷完成不等于色彩管理结束。裁切、折页、装订过程中的机械压力会导致纸张表面细微的粉化,尤其是大面积实地色块,可能在折痕处露出白边。我们要求后道工序在成品抽检时,用色差仪在折痕边缘再测一次色值——如果Delta E超过1.5,就要检查切刀钝度或折页压力参数。此外,交付给客户的色卡样本,必须标注印刷日期、纸张型号和油墨批次号,方便客户未来追印时作为参考依据。
色彩管理是一场没有终点的修炼。从显示器的每一次校准,到机台上每一次微调,再到后道工序的每一次检测,每个环节的疏忽都会让之前的努力付诸东流。与其抱怨“印出来总有色差”,不如静下心来,把每一个变量都纳入可控范围。毕竟,客户看到的不仅是颜色,更是品牌的专业度。